全国咨询热线
全国咨询热线
在数控机床加工中,主轴定位角度直接关系到自动换刀和部分特殊工序的正常运行。如果执行 M19 定向指令后,主轴停止位置与设定角度不一致,就可能出现刀柄键槽对不准、换刀异常等问题。那么,主轴定位角度偏移应该怎么找正?
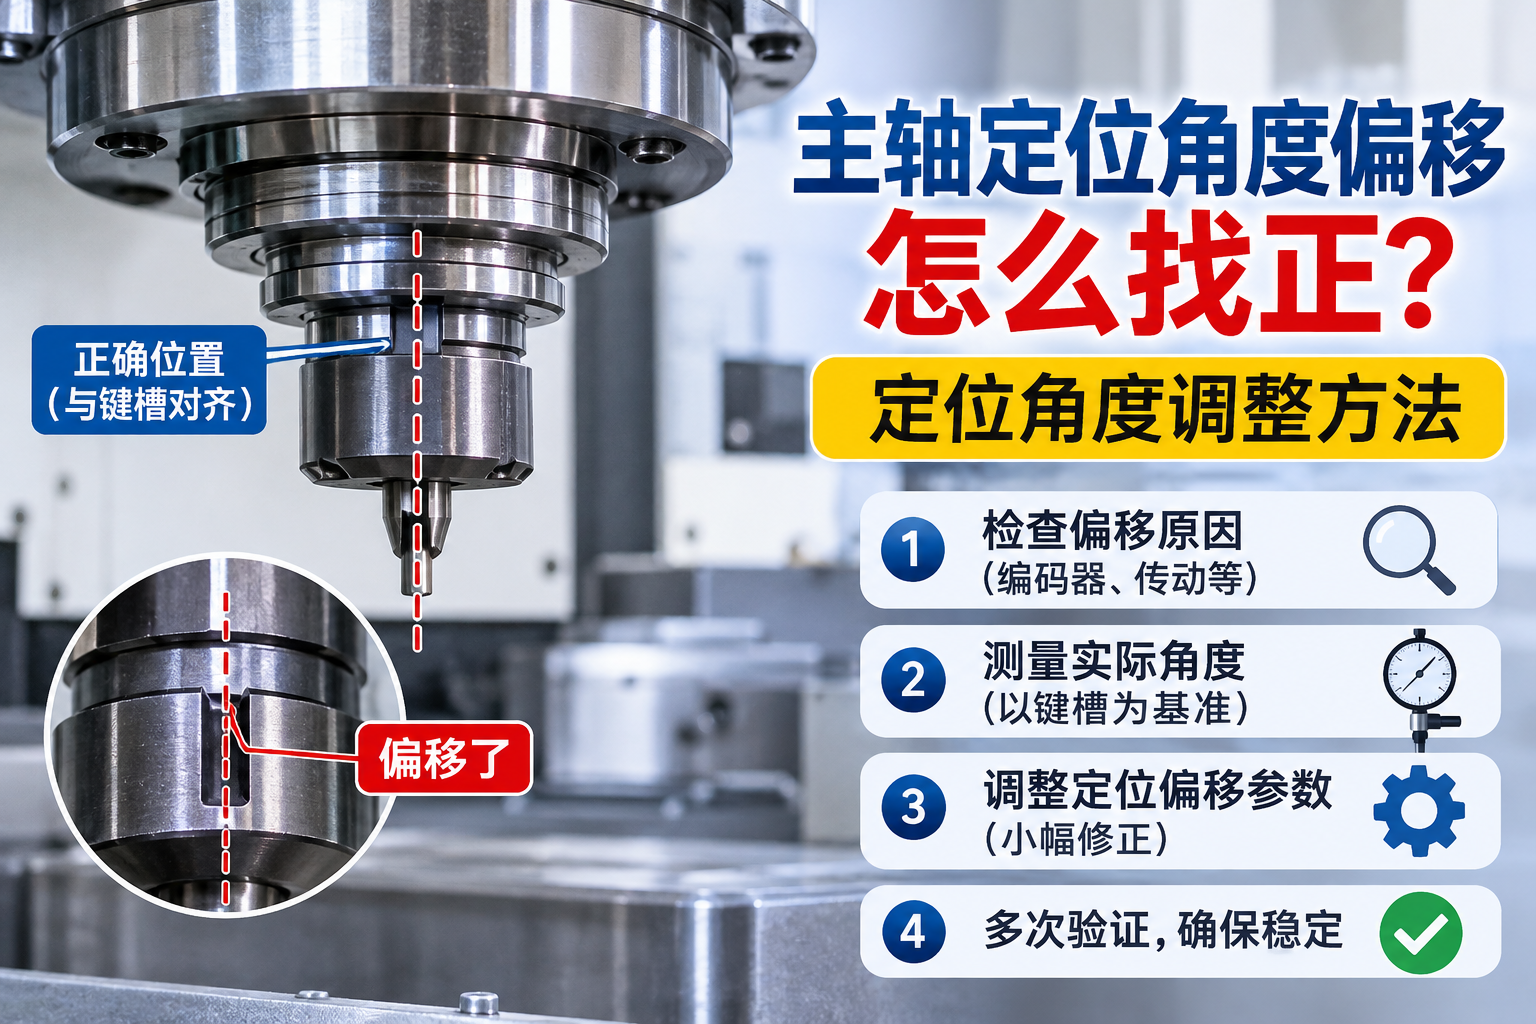
一、先检查偏移原因
主轴定位角度偏移,常见原因包括:
1、编码器松动或零点位置发生变化;
2、同步带、带轮等传动部件出现松动;
3、更换主轴或编码器后,定位参数没有重新校准;
4、数控系统中的主轴定向偏移参数发生变化。
二、主轴定位角度如何找正?
首先,通过 M19 指令让主轴执行定向,观察实际停止位置,确定与目标角度之间的偏差。然后,以主轴键槽或机械定位面作为基准,使用测量工具检查实际角度。确认偏差后,根据数控系统说明书调整主轴定位偏移参数,每次小幅修正,并重新执行定位指令,直到达到要求。最后,多次重复定位,检查角度是否稳定,确保定位精度和重复定位效果。
三、调整时需要注意什么?
主轴定位不准,不一定只是参数问题。如果每次停止角度都不一致,应优先检查编码器反馈、传动机构及机械间隙。不同品牌的数控系统,定位参数和调整方法也有所区别,不建议盲目修改参数。
微信二维码
Copyright © 常州科越通用机械有限公司 版权所有-主轴加工 备案号:苏ICP备2023002232号-2