全国咨询热线
全国咨询热线
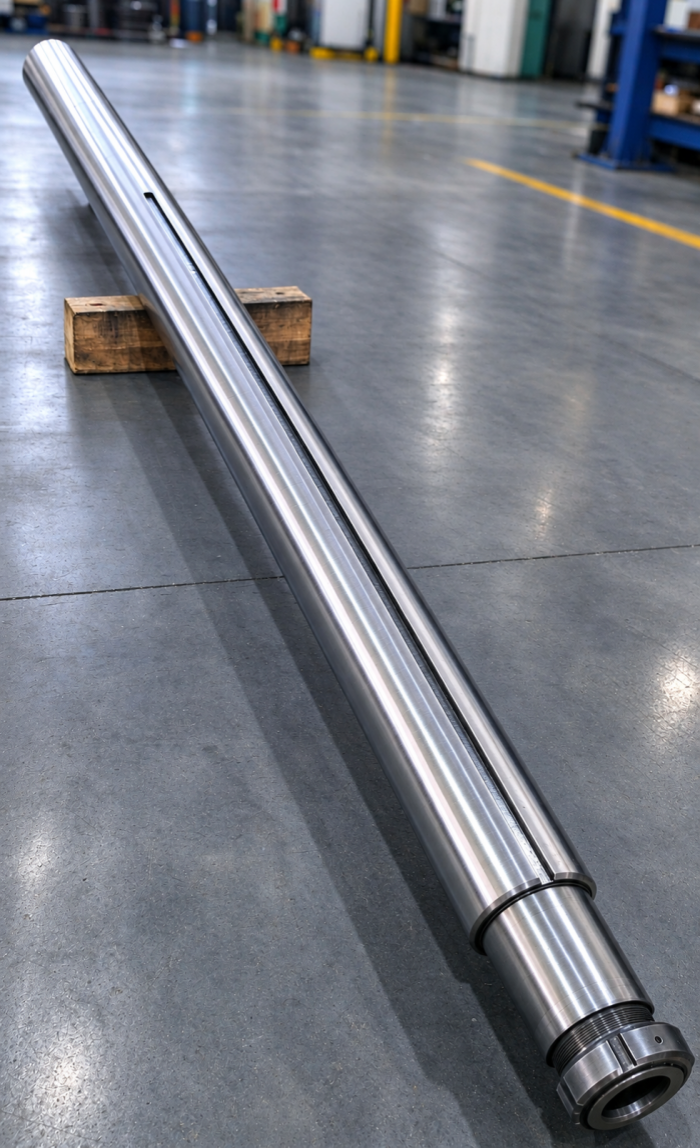
精密长轴是重型装备的核心传动构件,很多客户在选型时,都被超长尺寸+微米级形位公差卡住。本次科越交付的3.67m精密长轴,实现直线度3μm、跳动3μm、同轴度3μm,在超长轴加工领域属于高难度交付。
一、这款精密长轴派什么用场?
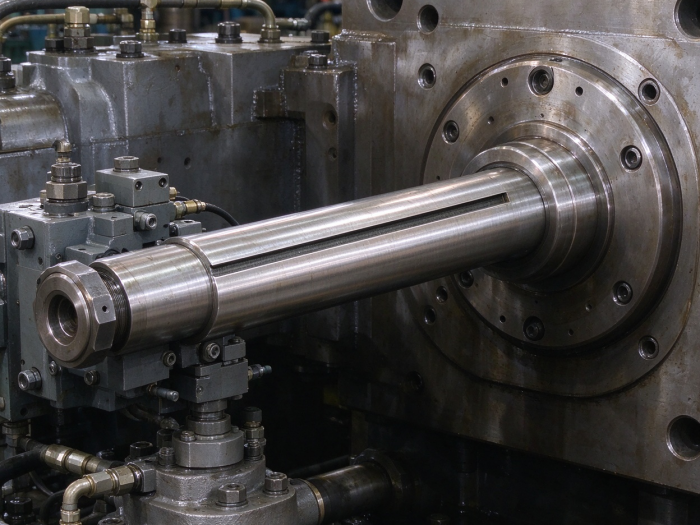
3.67m超长精密长轴多用于大型液压装备、重型主机、成套传动设备,是整机动力传递的核心部件。
长轴高速持续运转时,一旦形位精度不达标,会产生持续振动、轴承快速磨损、整机异响,严重时直接造成主机停机。只有直线度、跳动、同轴度全部稳定控制在微米级别,才能保障重型设备长时间平稳运行,降低后期维护成本,保障整套装备的可靠性。
二、难点在哪?为什么这么难做?
行业常说“车工怕车细长杆”,而3.67米的超长轴,难度成倍放大。
1. 自重下垂,刚性不足:轴体很长,即便选用高强度合金钢,加工过程中自身重量就会让轴体自然弯曲;切削时切削力叠加,极易产生震颤,出现竹节纹、腰鼓形缺陷,直接破坏直线度与圆跳动。
2. 热变形难以控制:切削、磨削会持续产生热量,长轴受热会产生轴向伸长。两端顶尖固定,伸长无处释放,轴身就会弯曲,微小的温度变化都会破坏微米级公差。
3. 内应力回弹风险:锻造、热处理后材料内部存在残余应力。粗加工完成后应力会缓慢释放,加工完成放置一段时间,轴会慢慢变形,很多厂家加工时合格,交付客户后公差跑掉,根源就在应力控制不到位。
4. 全长同轴度统一管控:整根 3.67 米长轴多台阶、键槽分布在全长,要保证所有轴位同轴度稳定在 3μm,不能分段单独加工,必须一次性统筹装夹、支撑、磨削,对工装、机床、检测体系都是极大考验。
普通长轴加工,公差一般以丝(0.01mm)为单位,而本产品指标达到微米级别,放大了所有微小变形带来的影响,任何一个工艺环节疏漏,都会直接造成工件报废。
三、科越是如何保证精度,守住3μm指标?
想要稳定做出3.67m、三项指标均3μm的精密长轴,不是单靠一台高精度机床,而是整套工艺体系层层管控。
1. 多轮去应力处理
毛坯锻造后、粗加工后、半精加工后,分多次进行去应力回火、精密校直,逐步释放材料内部残余应力,避免成品交付后应力回弹,保障长期尺寸稳定性。
2. 定制工装 + 多点支撑工艺
加工全程搭配中心架、跟刀架多点支撑,抵消轴自重下垂,降低切削振动;选用弹性顶尖,补偿加工过程中的热伸长,避免热胀挤压带来弯曲变形。优化切削参数,采用小切深、低速轻磨的精加工方案,减少切削力与磨削热量。
3. 分段加工,全程监测
粗、半精、精加工分开,预留合理加工余量;加工中持续在线检测,实时监控直线度、跳动变化,动态调整工艺,不等到完工再一次性检测。
4. 成品全项检测核验
精加工完成后,在恒温检测环境下,对整根3.67m长轴全长检测,逐项核验直线度、圆跳动、同轴度,只有三项指标全部满足 3μm,才判定合格出库。
深耕精密轴件加工多年,科越依靠持续工艺沉淀积累了良好口碑,多年积累下回头客众多。很多老客户持续复购,核心原因就是我们能够攻克超长精密轴加工中的一系列难题,稳定守住微米级精度,解决行业普遍头疼的变形、公差失控等痛点。如果你有超长精密轴定制需求,欢迎联系科越,共同探讨方案,攻克精密传动件加工难题。
微信二维码
Copyright © 常州科越通用机械有限公司 版权所有-主轴加工 备案号:苏ICP备2023002232号-2