全国咨询热线
全国咨询热线
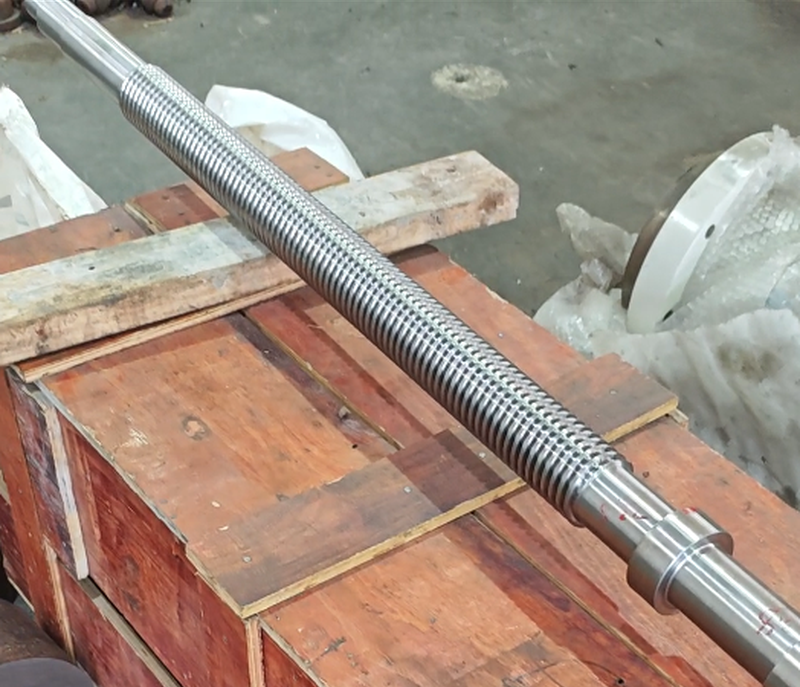
在机械传动、自动化设备以及一些需要同步运动的机构中,T型丝杆是一类常见的传动零件。相比普通单向螺纹,一根T型丝杆同时加工左旋螺纹和右旋螺纹,对加工工艺和尺寸控制提出了更高要求。尤其两端螺纹的起头位置需要保持在同一直线上,两个螺帽旋转到指定距离后,还要保证处于同一平面,看似只是在一根丝杆上加工两段螺纹,实际加工难点并不少。
1、难在方向控制
T型丝杆一端为左旋,另一端为右旋,加工过程中需要分别控制两段螺纹的旋向、螺距和有效长度。如果左右旋螺纹的参数控制不到位,后续安装螺帽时就可能出现旋合不顺畅、运动不同步等问题。因此,加工时不仅要保证单段螺纹本身的精度,还需要考虑两段螺纹之间的配合关系。
2、考验加工控制
这类丝杆比较特殊的一点是:左右旋螺纹的起头位置需要对应。如果一端螺纹已经加工完成,另一端起头位置出现偏差,即使两段螺纹的外径、螺距等尺寸符合要求,装配后两个螺帽的位置也可能无法按照设计要求保持一致。因此,加工过程中需要对工件定位、基准、螺纹起刀位置等进行控制,让两端螺纹不仅“尺寸对”,还要“位置对”。
3、保持同一平面
这也是双向T型丝杆比较有代表性的加工难点。设计要求往往不只是让两个螺帽能够顺利旋入,而是在旋转到一定距离之后,两个螺帽的工作位置还需要保持在同一平面。这个要求实际上同时涉及螺纹加工精度、起头位置、两端长度以及整体同轴度。任何一个环节出现偏差,都可能影响最终装配效果。
4、考验整体加工能力
对于这类非标准T型丝杆,不能只看某一个尺寸是否合格,加工过程中需要综合控制外圆、螺纹、轴肩、同轴度以及左右旋螺纹之间的位置关系。尤其是需要来图定制的产品,图纸中的尺寸、公差和功能要求不同,加工方案也需要根据实际结构进行调整。
主轴加工不只是加工常规轴类零件,对于这种左右旋双向螺纹、起头位置要求严格、装配精度要求高的丝杆,同样需要从图纸分析、工艺制定到车削加工、尺寸检测进行全过程控制。对于有特殊结构、异形螺纹或高精度要求的轴类零件,您可以提供图纸或样品,我们照样做得出来!
微信二维码
Copyright © 常州科越通用机械有限公司 版权所有-主轴加工 备案号:苏ICP备2023002232号-2