全国咨询热线
全国咨询热线
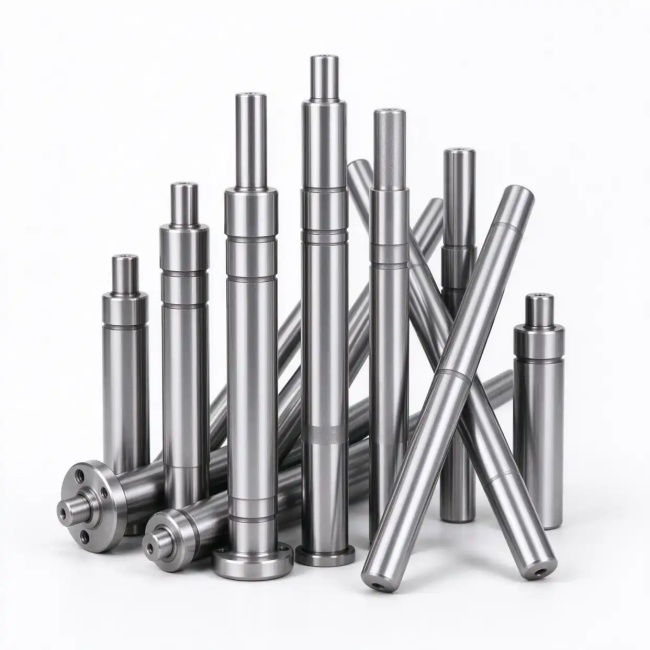
在矿山钻机、镗床、自动化装备的备件加工里,精密细长主轴、镗杆长轴是十分常见的零件。长径比大于 25 的细长轴,天生刚性弱,自重下垂、切削力挤压、加工发热、材料内应力,都会让工件弯曲震颤,想要稳定做到微米级同轴度,一直是机加工行业公认的难点。
细长轴变形根源主要来自四个方面:切削径向力挤压工件、工件自重带来的下垂弯曲、切削升温后热伸长挤压变形、钢材毛坯锻造与切削产生的残余应力,这些因素叠加,同轴度很难稳定控制在微米区间。想要攻克这个难题,需要从热处理、装夹支撑、加工工艺、磨削工序、基准管控整套流程同步把控。
第一,分阶段去应力热处理,从源头规避应力回弹
很多厂家只做一次调质,加工完成后内应力缓慢释放,长轴慢慢弯曲。成熟工艺会拆分热处理节点:毛坯先调质回火;粗加工结束后,安排时效去应力;半精加工之后再次校直、低温消应力,逐步释放材料内部应力,最大程度避免成品交付之后发生变形,保障长期尺寸稳定。40Cr、42CrMo、轴承钢这类常用主轴钢材,都适合这套分段时效方案。
第二,优化装夹支撑方式,提升工件刚性,减少受力形变
常规短轴的一夹一顶方案并不适合细长轴,高精度细长轴优先采用双顶尖 + 跟刀架 / 中心架组合:跟刀架跟随刀具同步移动,动态支撑轴体,抵消径向切削力;长轴分段加工时搭配中心架,缩短有效支撑长度,降低长径比。同时尾座选用弹性回转顶尖,工件受热伸长时顶尖可以自动补偿,避免轴件被顶弯卡死,这是控制热变形的关键手段。支撑爪选用青铜、铸铁材质,提前和工件外圆研配,防止压伤、划伤精加工表面。
第三,合理规划加工工序,减少二次装夹带来的基准误差
调头二次装夹是同轴度超差最主要诱因,在工艺允许的前提下,优先一次装夹完成大部分台阶、外圆加工。如果必须调头,全程以两端中心孔作为统一定位基准,精加工前研磨中心孔,保证锥面完整无毛刺,基准不变,同轴度才有保障。切削参数也要适配:减小吃刀深度、降低进给量,刀具保持锋利,搭配充足切削液降温,减少切削力与切削热的产生。
第四,精密外圆磨削收尾,锁定微米级精度
车削只能完成基础成型,微米级同轴度最终依靠高精度外圆磨床实现。磨削阶段同样要配辅助支撑,选用合适砂轮,控制磨削进给量,采用多次微量走刀,避免单次磨削余量过大产生磨削应力。每一轮磨削之后,预留静置时间释放应力,再进行跳动检测,反复校正,把全长同轴度稳定控制在要求范围之内。
第五,完善检测管控,每一道工序做好形位公差校验
加工过程中,用偏摆仪、百分表全程监测径向圆跳动,分段记录每一段轴颈的同轴数据,而不是等到成品再一次性检测。只有过程可控,才能避免到最后才发现精度不合格,造成工件报废,耽误客户项目工期。
对于主轴、镗杆这类工业备件来说,同轴度不只是图纸上一个参数,直接决定设备运行的震动、噪音、使用寿命。想要做好精密细长轴,拼的不只是设备,更是成套工艺积累和细节管控能力。
微信二维码
Copyright © 常州科越通用机械有限公司 版权所有-主轴加工 备案号:苏ICP备2023002232号-2